Юхун Холдинг Груп Ко., ЛТД
 |
| Место происхождения: | Китай |
| Фирменное наименование: | YUHONG |
| Сертификация: | ISO9001:2015; ISO14001:2015; ISO45001:2018; PED 2014/68/EU; WPS/PQR/WPQ; ISO 3834 |
| Номер модели: | Н/Д |
| Количество мин заказа: | 500 кг |
|---|---|
| Цена: | To be discussed |
| Упаковывая детали: | Фанерный ящик или деревянный ящик с железной рамой |
| Время доставки: | 50-120 дней |
| Условия оплаты: | Л/К, Т/Т |
| Поставка способности: | 5000 метров/день |
| Продукт: | Ребристая трубка с шипами | Материал: | ASTM A335 P9 |
|---|---|---|---|
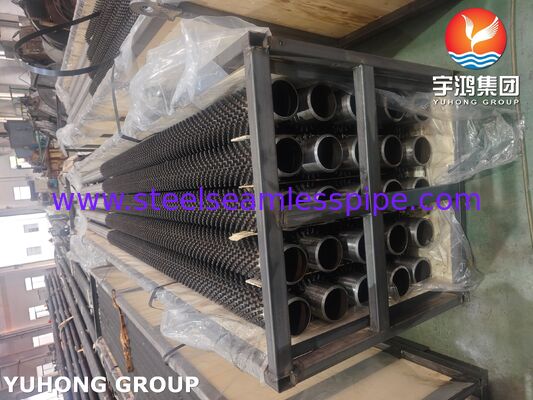
| Приложение: | Конденсатор воздушного охладителя | Упаковка: | Фанерный ящик или деревянный ящик с железной рамой |
Штуцерные трубы ASTM A335 P5 для экономайзеров представляют собой теплообменные элементы, разработанные для высокотемпературных котлов, оборудования для рекуперации отходящего тепла в промышленности и других требовательных тепловых применений. Изготовленные из хромомолибденовой легированной стали 5Cr-0.5Mo, эти трубы сочетают в себе прочность при повышенных температурах, стойкость к окислению и надежную работу в соответствующих условиях эксплуатации.
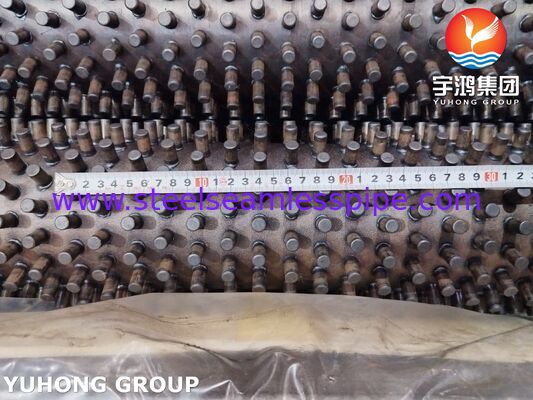
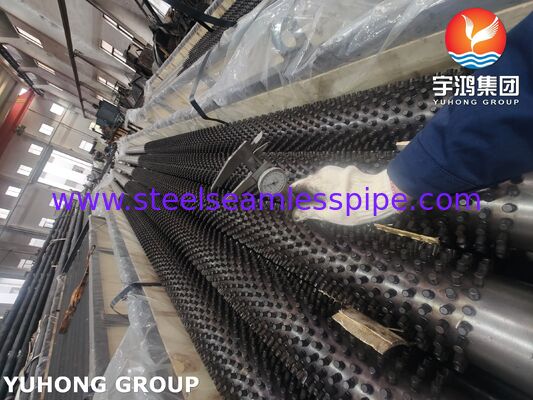
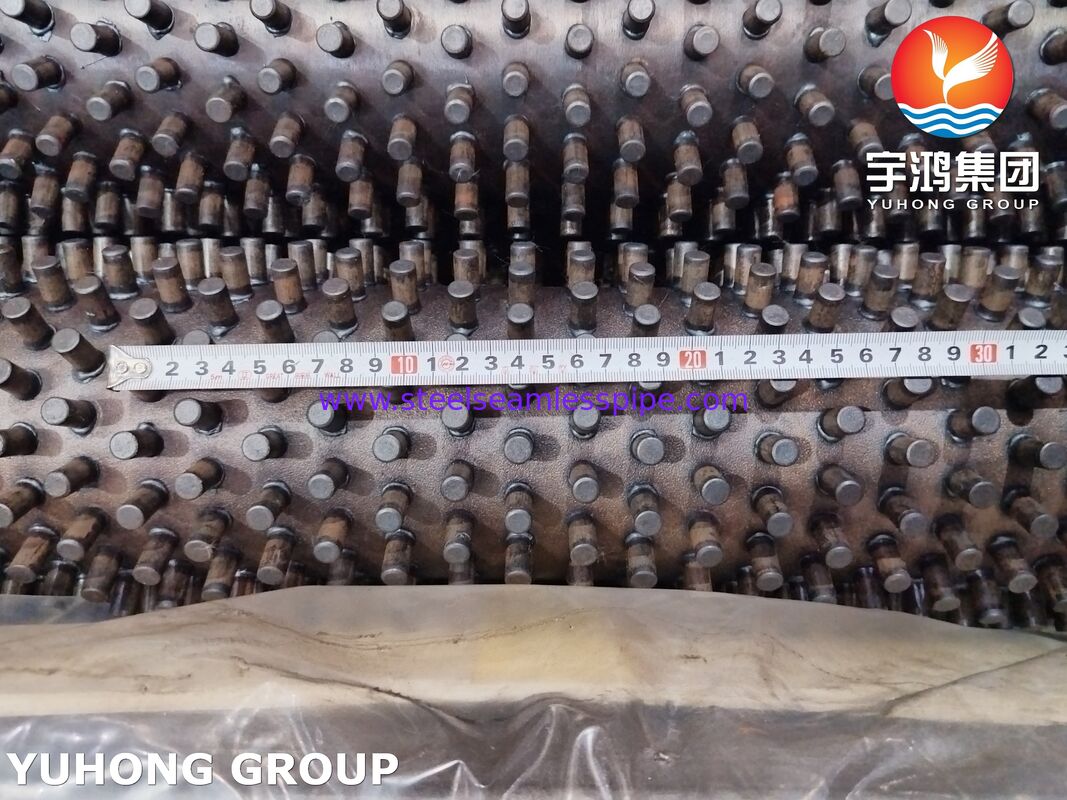
Штуцерные трубы имеют цельнометаллические шпильки, приваренные к внешней поверхности основной трубы. Шпильки увеличивают эффективную площадь теплопередачи и способствуют теплообмену между стенкой трубы и окружающим потоком газа. Они особенно полезны в применениях, где теплопередача со стороны газа ограничена или где обычные трубы с оребрением могут быть менее подходящими из-за золы, пыли или других сложных технологических условий.
ASTM A335 P5 – это марка хромомолибденовой легированной стали, обычно используемая для работы под давлением при повышенных температурах. Ее легированный состав обеспечивает полезную стойкость к высокотемпературному окислению и улучшенную тепловую производительность по сравнению с обычной углеродистой сталью, в зависимости от фактических условий эксплуатации и коррозионной среды.
Наши штуцерные трубы могут быть изготовлены по чертежам заказчика и проектным спецификациям, с индивидуальными размерами труб, геометрией шпилек, процедурами сварки и финишной обработкой поверхности для удовлетворения требований промышленных экономайзеров и систем рекуперации тепла.
Высокотемпературная легированная сталь: Основные трубы ASTM A335 P5 подходят для правильно спроектированных высокотемпературных применений.
Увеличенная площадь теплопередачи: Приваренные шпильки увеличивают доступную внешнюю площадь для теплообмена со стороны газа.
Надежное крепление шпилек: Сварка шпилек выбирается в соответствии с требуемой механической целостностью, условиями эксплуатации и применимыми процедурами сварки.
Гибкость применения: Диаметр, высота, шаг, расположение шпилек и длина трубы могут быть выполнены на заказ.
Промышленное производство: Производство может быть согласовано с указанными допусками на размеры, требованиями к инспекции и проектной документацией.
Индивидуальное проектирование: Подходящие конфигурации могут быть разработаны для новых установок, заменяемого оборудования и модернизации систем рекуперации тепла.
Штуцерные трубы могут быть включены в конструкции экономайзеров для рекуперации явной теплоты от дымовых газов и передачи ее питательной воде котла или другой назначенной рабочей жидкости. Окончательная компоновка зависит от конструкции котла, температурного профиля и допустимого перепада давления со стороны газа.
В промышленных печах, системах сжигания и установках для нагрева технологических процессов штуцерные трубы могут помочь рекуперировать тепловую энергию от выхлопных газов, которая в противном случае была бы выброшена.
Правильно спроектированные узлы из штуцерных труб могут использоваться в отдельных секциях рекуперации тепла котлов, где требуется высокотемпературная легированная сталь и механически прочная внешняя поверхность.
Оборудование для рекуперации тепла на нефтеперерабатывающих и нефтехимических предприятиях может использовать штуцерные трубы из легированной стали, где температура процесса, давление и условия коррозии оправдывают выбор материала.
Другие потенциальные применения включают специализированные термические окислители, секции рекуперации тепла печей и системы охлаждения промышленных газов, при условии детальной инженерной оценки.
Ниже приведены типовые диапазоны производства, а не обязательные размеры, указанные в ASTM A335. Фактическая доступность, допуски и пригодность для проектирования должны быть подтверждены в соответствии с требованиями проекта.
| Наименование | Типовая спецификация |
|---|---|
| Наименование продукта | Штуцерные трубы для экономайзеров |
| Материал основной трубы | ASTM A335 P5 / ASME SA335 P5, где указано |
| Тип материала | Хромомолибденовая легированная сталь 5Cr-0.5Mo |
| Производство основной трубы | Бесшовная труба из легированной стали |
| Наружный диаметр | Приблизительно 25,4–168,3 мм |
| Толщина стенки | Приблизительно 3,2–20 мм |
| Длина трубы | Обычно 3000–12000 мм; другие длины по договоренности |
| Материал шпильки | Выбирается в соответствии с материалом трубы, рабочей температурой и требованиями проекта |
| Диаметр шпильки | Приблизительно 8–25 мм |
| Высота шпильки | Приблизительно 10–40 мм |
| Расположение шпилек | В линию, в шахматном порядке или согласно чертежу |
| Шаг шпилек | Индивидуально для теплового и механического проектирования |
| Крепление шпилек | Квалифицированный сварочный процесс, подходящий для указанной конструкции |
| Состояние поверхности | Как изготовлено, очищено или указано иное |
| Документация | Сертификаты испытаний материалов и протоколы инспекции по договоренности |
Важно: Эти размеры являются ориентировочными диапазонами производства продукта, а не универсальными требованиями ASTM. Материал шпильки, конструкция сварного шва, метод крепления и допуски на размеры должны быть согласованы до начала производства.
ASTM A335 P5 – это хромомолибденовая легированная сталь. В следующей таблице приведены обычно указываемые пределы состава для марки P5, подлежащие подтверждению в соответствии с действующей редакцией стандарта и сертификатом материала.
| Элемент | Состав, % по массе |
|---|---|
| Углерод (C) | 0,15 макс. |
| Марганец (Mn) | 0,30–0,60 |
| Фосфор (P) | 0,025 макс. |
| Сера (S) | 0,025 макс. |
| Кремний (Si) | 0,50 макс. |
| Хром (Cr) | 4,00–6,00 |
| Молибден (Mo) | 0,45–0,65 |
Содержание хрома способствует стойкости к окислению при повышенных температурах, а молибден обеспечивает прочность и устойчивость к термическому размягчению. Баланс этих свойств делает P5 кандидатом для правильно спроектированных трубопроводов высокого давления и теплообменного оборудования, работающих при высоких температурах.
Химический состав должен быть проверен с использованием применимых требований ASTM A335 и положений по анализу плавки или анализу продукта, указанных в заказе на поставку.
Ниже приведены обычно указываемые минимальные механические требования для ASTM A335 P5. Перед выпуском в производство подтвердите применимое обозначение марки, редакцию стандарта, форму продукта и любые дополнительные требования проекта.
| Свойство | Типовое требование |
|---|---|
| Предел прочности при растяжении | Минимум 415 МПа |
| Предел текучести | Минимум 205 МПа |
| Относительное удлинение | В соответствии с применимыми требованиями к образцу и стандарту |
| Твердость | По требованию действующей спецификации и заказа на поставку |
Механические свойства устанавливаются путем испытаний основной трубы в соответствии с применимой спецификацией материала. Сварка шпилек и любая последующая термообработка могут влиять на локальные свойства материала; поэтому при необходимости по проекту следует указывать квалификацию сварки и дополнительные проверки.
Бесшовные трубы ASTM A335 P5 закупаются с требуемым наружным диаметром, толщиной стенки, длиной и состоянием материала. Идентификация материала и сертификация проверяются перед изготовлением.
Трубы нарезаются на заданную длину, а концы подготавливаются для последующей сборки и монтажа.
Шпильки изготавливаются или выбираются с требуемым диаметром, высотой, материалом и геометрией. Совместимость материала шпильки оценивается с учетом рабочей температуры, химического состава трубы и процедуры сварки.
Шпильки крепятся с использованием утвержденной, квалифицированной процедуры сварки, подходящей для выбранных материалов и конструкции. Параметры сварки контролируются для достижения требуемого качества крепления при ограничении вредного воздействия на основной материал.
Термообработка после сварки проводится, когда это требуется применимым строительным нормам, квалифицированной процедурой сварки, требованиями к материалам или проектной спецификацией. Температурный цикл и записи документируются соответствующим образом.
Готовые трубы проходят проверку размеров, а также указанные визуальные, проверки целостности сварных швов, проверки материала и неразрушающие испытания. Результаты записываются в соответствии с планом инспекции и испытаний.
Обеспечение качества штуцерных труб ASTM A335 P5 должно охватывать как бесшовную основную трубу, так и приваренные шпильки. Точный объем инспекции зависит от заказа на поставку, кода проектирования, условий эксплуатации и согласованных критериев приемки.
1. Проверка сертификата материала
Проверить сертификаты испытаний материалов на марку, номер плавки, химический состав, результаты механических испытаний, состояние термообработки и прослеживаемость.
2. Химический анализ
Проверить химический состав с использованием сертифицированных заводских результатов испытаний и, где требуется, независимого анализа продукта или соответствующих аналитических испытаний.
3. Испытания на растяжение
Проверить предел прочности при растяжении, предел текучести и относительное удлинение в соответствии с применимой спецификацией основной трубы и ссылочными методами испытаний.
4. Испытания на твердость
Провести испытания на твердость, где это требуется спецификацией материала, процедурой сварки, требованиями к термообработке или планом инспекции проекта.
5. Проверка размеров
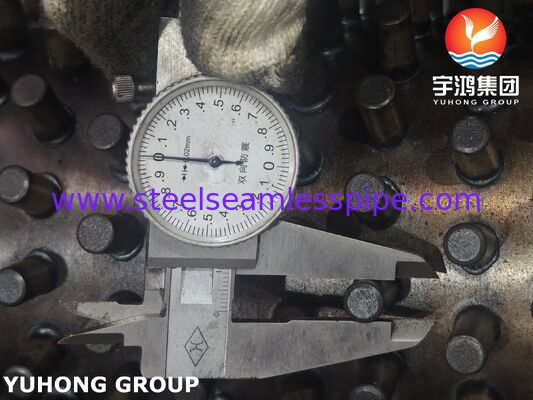
Измерить наружный диаметр трубы, толщину стенки, длину, прямолинейность, диаметр шпильки, высоту шпильки, шаг шпилек и общую конфигурацию в соответствии с утвержденными чертежами.
6. Визуальный осмотр
Осмотреть поверхность трубы, расположение шпилек, внешний вид сварного шва и доступные участки сварного шва на наличие видимых дефектов, неполного крепления, чрезмерного разбрызгивания или недопустимых состояний поверхности.
7. Испытания на целостность сварного соединения шпилек
Использовать согласованный метод проверки, такой как испытания на изгиб, молотком или другие квалифицированные испытания крепления, где это применимо. Метод, частота выборки и критерии приемки должны быть определены утвержденной процедурой или проектной спецификацией.
8. Неразрушающий контроль
Может быть указан контроль жидкими пенетрантами, магнитными частицами, ультразвуковой или радиографический контроль, где это технически целесообразно для геометрии и предполагаемого типа дефекта. Не каждый метод подходит для каждой конфигурации сварки шпилек, и требуемый объем контроля должен быть согласован заранее.
9. Гидравлические или альтернативные испытания на герметичность
Основная труба испытывается в соответствии с действующими требованиями ASTM A335 или явно разрешенной альтернативой. Дополнительные испытания завершенного штуцерного узла должны соответствовать применимой спецификации конструкции и заказа на поставку.
10. Проверка термообработки
Где требуется термообработка после сварки, проверить зарегистрированный температурный цикл, время выдержки и применимую документацию процесса.
11. Окончательная документация
Предоставить согласованные протоколы инспекции и испытаний, сертификаты материалов, документы прослеживаемости и отчеты о размерах. Протоколы квалификации процедуры сварки и сварщика могут быть включены, когда это требуется контрактом.
Увеличенная площадь внешней теплопередачи по сравнению с аналогичной гладкой трубой.
Потенциально улучшенная рекуперация тепла, когда конвекция со стороны газа является контролирующим сопротивлением.
Гибкая геометрия шпилек для удовлетворения специфических тепловых и механических требований проекта.
Возможность использования легированной стали в качестве основного материала для работы при повышенных температурах.
Приспособляемость к выбранным пыльным или золосодержащим газовым потокам при правильном проектировании компоновки, шага шпилек и мер по очистке.
Изготовление по чертежам заказчика для замены и нового оборудования.
Фактическая тепловая производительность зависит от свойств газа, скорости потока, шага труб, геометрии шпилек, образования отложений, разницы температур и общей конструкции теплообменника. Штуцерные трубы не всегда обеспечивают превосходную производительность в каждом применении.
Мы ориентируемся на изготовление по спецификациям для промышленных теплообменных применений. Каждый заказ может быть определен на основе марки основной трубы, размеров трубы, расположения шпилек, процедуры крепления, объема инспекции, требований к прослеживаемости и документации по доставке.
Наше планирование производства подчеркивает:
Прослеживаемость марки материала и номера плавки.
Контроль размеров по утвержденным чертежам.
Определенные процедуры сварки и инспекции.
Протоколы инспекции, адаптированные к согласованному плану качества.
Индивидуальные решения для экономайзеров, котлов и систем рекуперации отходящего тепла.
Контактное лицо: Nacy
Телефон: +8619965117039
Факс: 0086-574-88017980